Dans les coulisses de xTool X1 : comment le châssis UniCast transforme le moulage sous pression monobloc en précision
Pour une machine grand format comme xTool X1, la vitesse seule ne suffit pas. Les mouvements à grande vitesse, un long chemin optique à faisceau mobile et une grande zone de travail reposent tous sur un élément que les utilisateurs voient rarement : un châssis qui reste rigide, précis et stable.
Cette exigence nous a conduits à repenser la manière dont la structure du X1 devait être construite.
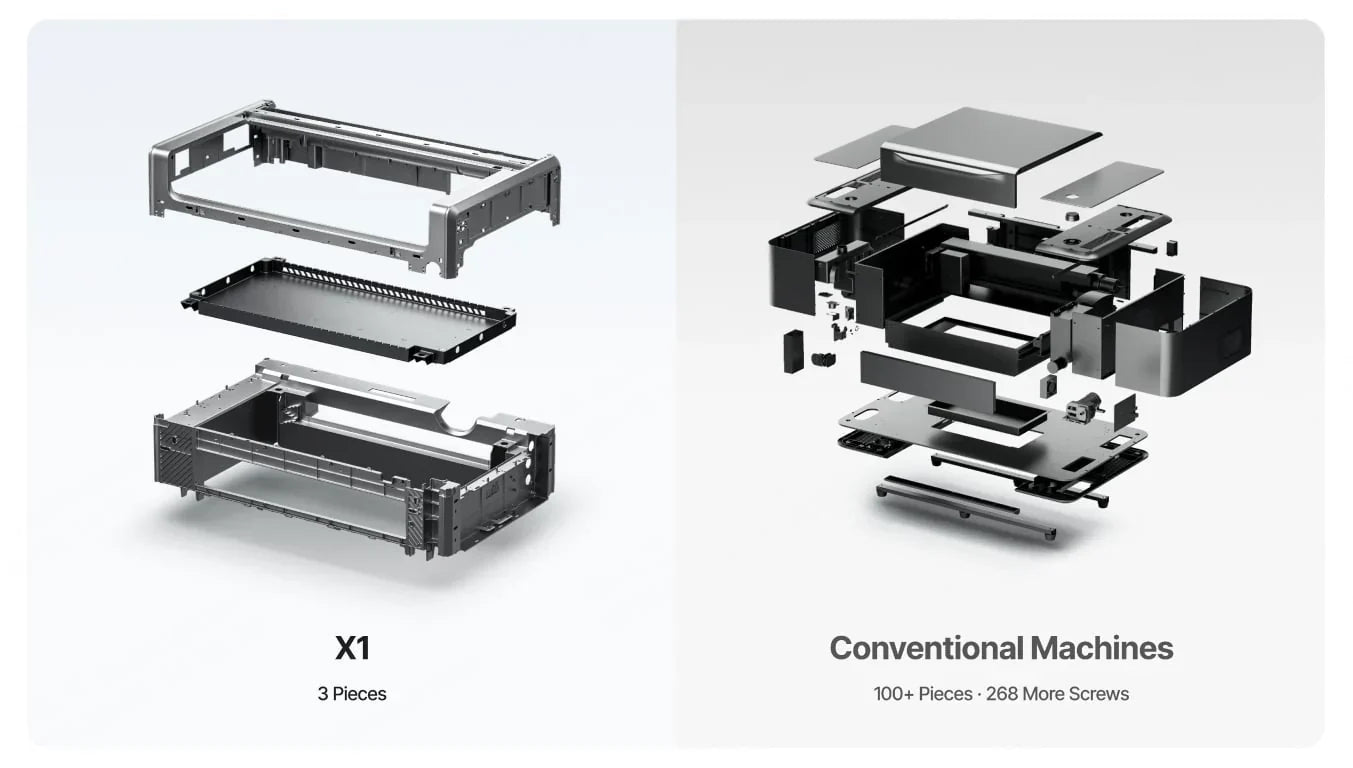
Au lieu d’utiliser un châssis conventionnel assemblé à partir de profilés en aluminium et de pièces de tôlerie, xTool a développé UniCast Frame, une architecture qui utilise de grandes structures moulées sous pression en une seule pièce pour les carters supérieur et inférieur.

Le concept paraît simple. Le rendre fiable à l’échelle de la production s’est révélé beaucoup plus complexe.
Pour concrétiser ce concept, notre équipe d’ingénierie a dû résoudre plusieurs défis majeurs : atteindre la précision de mise en forme requise avec une presse de moulage sous pression de classe 4 000 tonnes, garantir une rigidité et une résistance à la torsion suffisantes dans de grandes pièces moulées à parois minces, contrôler étroitement l’ajustement et l’alignement entre les carters supérieur et inférieur, répondre aux exigences d’usinage de haute précision du système optique à faisceau mobile, et obtenir un rendement stable en production en série.
Le résultat ne se limite pas à un châssis plus robuste. UniCast Frame fournit la référence structurelle qui aide le xTool X1 à maintenir sa stabilité lors des mouvements à grande vitesse, tout en prenant en charge un système optique à faisceau mobile particulièrement exigeant.
Pourquoi xTool X1 a besoin d’une structure moulée sous pression monobloc
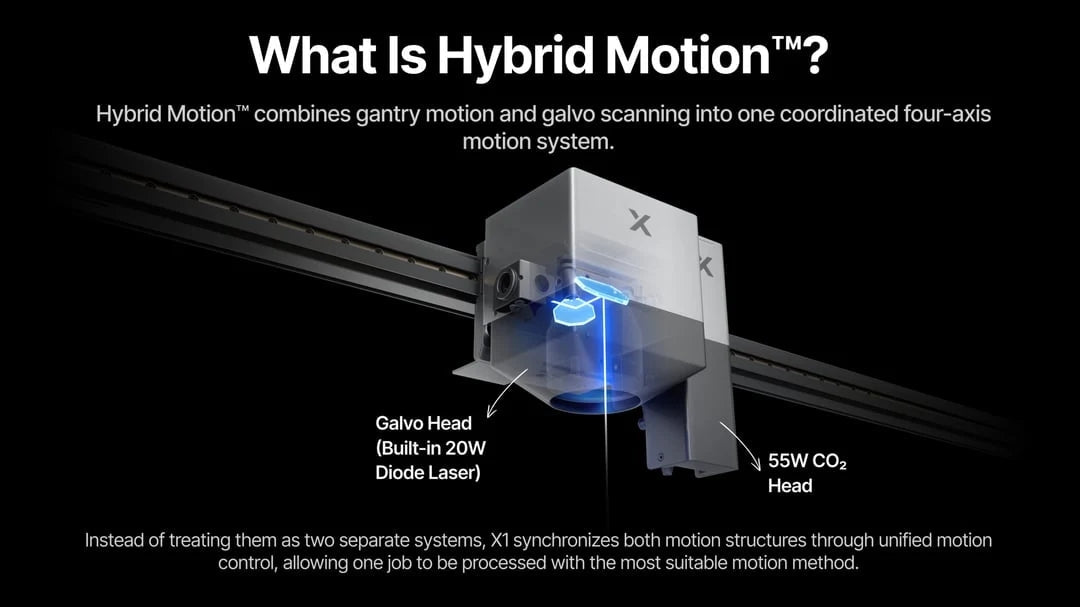
Le xTool X1 est une machine de traitement grand format, à sources laser multiples et haute vitesse, dotée d’un système à double chemin optique.
À l’intérieur de la machine, le laser traverse sept interactions optiques, dont la réfraction à travers des lentilles. Le chemin optique le plus long atteint environ 1,8 mètre.
Sur cette distance, l’écart du chemin optique entre le point de départ et le point d’arrivée doit rester inférieur à 1 mm.
Ces exigences imposent de fortes contraintes à la structure de la machine.
Plus le chemin optique est long et plus le laser traverse de composants optiques, plus le système devient sensible aux variations de géométrie du châssis. Un léger décalage angulaire ou positionnel à un point de la structure peut devenir plus important après le passage du laser à travers plusieurs étapes du système optique.
En parallèle, le mouvement CoreXY à grande vitesse applique en continu des charges dynamiques au châssis. Si la structure n’est pas assez rigide, les vibrations et les petites déformations peuvent affecter la précision du mouvement et les performances de traitement.
Les limites d’un châssis assemblé conventionnel
De nombreuses machines utilisent des châssis construits à partir de profilés en aluminium et de pièces de tôlerie. Cette approche de fabrication est mature et offre une grande flexibilité lors de l’assemblage et du réglage.
Cependant, un châssis assemblé comprend aussi davantage de pièces individuelles et davantage de points de liaison.
À mesure qu’une machine devient plus grande et plus rapide, ces interfaces deviennent plus difficiles à maîtriser. L’empilement des tolérances entre les pièces, les micro-mouvements aux points de connexion et les déformations pendant le transport peuvent tous affecter la précision structurelle globale.
Ces risques deviennent encore plus importants lorsque la même structure doit également servir de référence à un chemin optique long et précis.
L’utilisation de grandes structures en aluminium moulé sous pression en une seule pièce pour les carters supérieur et inférieur présente plusieurs avantages. Elle réduit le nombre de jonctions, crée un chemin de charge plus continu et fournit une référence structurelle plus constante pour l’assemblage et l’alignement optique.
Les structures moulées peuvent également former une partie de l’extérieur de la machine, ce qui réduit le besoin de panneaux d’habillage supplémentaires.
Le défi tient au fait que les grandes structures moulées sous pression à parois minces sont beaucoup plus difficiles à fabriquer avec une haute précision.
Pour le xTool X1, les pièces moulées ne se contentent pas d’assurer le support mécanique. Elles servent aussi de références de précision pour le système de mouvement et le système optique à faisceau mobile. Cela signifie que la précision dimensionnelle doit être maîtrisée tout au long du processus de fabrication.
Pourquoi le moulage sous pression monobloc de grande taille est difficile
Le principal défi du moulage sous pression à grande échelle n’est pas seulement de remplir correctement le moule. Le problème le plus complexe consiste à contrôler la géométrie de la pièce après le moulage.
Une grande pièce en aluminium à parois minces passe par plusieurs étapes avant l’assemblage final :
moulage sous pression → retrait des attaques de coulée → traitement thermique de vieillissement → grenaillage → redressage → usinage CNC → meulage et finition → thermolaquage → assemblage
Chaque étape peut affecter la géométrie finale.
Les variations de température entraînent la contraction du matériau. Les forces d’éjection peuvent introduire des déformations. Des contraintes internes peuvent se libérer après la sortie de la pièce du moule ou pendant l’usinage. Le bridage peut aussi influencer la forme d’une grande pièce moulée si elle est maintenue de manière incorrecte.
Ces variations dimensionnelles peuvent ensuite affecter les étapes suivantes de production.
Si la pièce moulée se déforme, la référence d’usinage CNC peut se déplacer. Si cette référence d’usinage est imprécise, les carters supérieur et inférieur risquent de ne pas s’aligner correctement lors de l’assemblage. Les erreurs d’assemblage peuvent alors affecter à la fois le système de mouvement et le système optique.
La déformation locale peut également se transmettre à la table de la machine ou au mécanisme de levage, ce qui peut augmenter le risque d’interférence mécanique ou de point dur.
Pour ces raisons, UniCast Frame ne pouvait pas être traité comme un simple problème de moulage sous pression.
Il devait être abordé comme un problème complet de système de fabrication.
xTool devait répondre à plusieurs questions en même temps : les pièces pouvaient-elles être moulées de manière régulière ? Leur géométrie pouvait-elle être contrôlée après le moulage ? Pouvaient-elles être usinées et assemblées avec précision ? Et l’ensemble du processus pouvait-il être répété de manière fiable en production en série ?
Comment xTool a développé le châssis UniCast Frame
Aucun procédé de fabrication unique ne pouvait résoudre tous ces défis.
xTool a donc développé un processus complet combinant moulage sous pression de grande taille, redressage, palpage CNC et usinage adaptatif, positionnement en trois points et simulation structurelle.
Utiliser une presse de moulage sous pression de classe 4 000 tonnes
Les grandes structures moulées sous pression exigent une capacité machine suffisante pour remplir le moule de manière régulière et maintenir des conditions de mise en forme stables.
Avant le X1, la plus grande presse de moulage sous pression utilisée par xTool était d’environ 1 000 tonnes.
Pour UniCast Frame, xTool est passé à une solution de moulage sous pression de classe 4 000 tonnes. Ce changement représentait une montée en échelle importante par rapport à notre expérience précédente et restait peu courant dans la chaîne d’approvisionnement existante pour cette catégorie de produit.
La presse de moulage sous pression plus grande offre davantage d’espace de travail, une force de fermeture supérieure et une capacité de remplissage plus élevée. Ces conditions sont nécessaires pour produire une pièce structurelle moulée de cette taille.
Cependant, utiliser une presse de moulage sous pression plus grande ne rend pas automatiquement la pièce finie plus précise.
L’équipement de classe 4 000 tonnes résout le premier problème : former de manière régulière une grande pièce moulée.
Le contrôle de la déformation après moulage nécessite des processus supplémentaires.
Combiner redressage, palpage CNC et usinage adaptatif
Après le moulage sous pression, le châssis ne passe pas directement à l’usinage CNC.
xTool a développé un processus complet de contrôle dimensionnel pour les grandes pièces moulées :
contrôle de la pièce brute → redressage → nouveau contrôle dimensionnel → palpage CNC automatisé → usinage adaptatif → assemblage et vérification du chemin optique
La première étape consiste à contrôler la pièce brute moulée et à corriger ses déformations par redressage manuel ou assisté par gabarit. L’objectif est de ramener la pièce dans une plage dimensionnelle compatible avec le processus CNC.

Pendant l’usinage CNC, une sonde automatisée mesure la géométrie réelle de chaque pièce moulée. La référence d’usinage est ensuite établie selon ces mesures, ce qui est essentiel car les grandes pièces brutes moulées ne sont jamais parfaitement identiques.
Cette approche réduit les erreurs causées par les variations entre pièces brutes. Elle réduit aussi la dépendance au jugement manuel lors de l’établissement des références d’usinage.

Pour une grande pièce moulée de précision, l’exactitude ne repose pas sur l’hypothèse que chaque pièce brute est parfaite. Elle repose sur la mesure de la géométrie réelle de chaque pièce, puis sur un usinage adapté à cette géométrie.
Utiliser le positionnement en trois points pour réduire les contraintes excessives
Un nombre plus élevé de points de positionnement ne produit pas nécessairement un usinage plus précis.
C’est particulièrement important lorsqu’on travaille avec une grande pièce moulée qui peut déjà présenter de légères déformations.
Si la pièce moulée est forcée contre trop de points de positionnement à la fois, le montage peut surcontraindre la pièce. Différents points de positionnement peuvent appliquer des efforts dans des directions différentes et introduire des déformations supplémentaires.
Ainsi, une pièce peut respecter ses propres exigences d’usinage tout en créant des problèmes d’alignement lors de l’assemblage final.
Pour résoudre ce problème, nous avons remplacé l’approche initiale à points multiples par un système de positionnement en trois points.
Trois points suffisent pour établir un plan de référence stable tout en évitant les contraintes inutiles sur la pièce moulée. xTool a également redéfini les références d’usinage et d’assemblage autour de cette stratégie de positionnement. Cela a amélioré la répétabilité du positionnement du châssis, aidé à maîtriser le désaffleurement entre les carters supérieur et inférieur, et fourni une référence de montage plus constante pour le système optique.
Utiliser la simulation structurelle pour équilibrer rigidité et poids
Un châssis rigide n’a pas besoin d’être un châssis lourd.
Ajouter simplement davantage d’aluminium augmenterait la rigidité, mais aussi le poids de la machine, les exigences d’expédition, ainsi que la difficulté d’installation et de manutention.
À la place, notre équipe d’ingénierie a utilisé la simulation structurelle pour analyser la manière dont les efforts se propagent dans le châssis. La matière a été conservée ou renforcée aux endroits où les charges se concentrent. Les zones supportant moins de charge structurelle ont été évidées ou amincies.
Dans certaines sections du grand châssis, l’épaisseur de paroi a été réduite à seulement 1,5 mm.
Réaliser une pièce à paroi mince à cette échelle tout en maîtrisant le gauchissement et la précision dimensionnelle a rendu le processus de fabrication encore plus exigeant. Mais cela a aussi permis à la structure de conserver la rigidité requise sans recourir à une masse inutile.
Au final, le xTool X1 complet pèse environ 50 kg.
L’objectif n’était pas simplement de retirer de la matière. Il était de placer la matière là où elle apporte le plus.
Passer du prototype à la production en série
Produire un seul châssis conforme aux spécifications prouve que la conception est possible. La production en série exige que le même résultat soit obtenu de manière répétée.
Aux premières étapes du projet UniCast Frame, le taux de pièces finies conformes était faible. Des variations pouvaient apparaître à de nombreux points du processus, notamment lors de la conception du moule, du réglage des paramètres de moulage sous pression, du refroidissement, de l’éjection, du redressage et de l’usinage CNC.
Pour améliorer la constance, nous avons travaillé avec nos fournisseurs à travers des cycles répétés d’essais de moule, de mesure, d’analyse et d’ajustement du processus. Progressivement, nous avons établi un processus de fabrication de bout en bout couvrant le contrôle de la déformation, le redressage, l’usinage CNC, la vérification d’assemblage et la gestion de la qualité en production.
Les capacités des fournisseurs en moulage sous pression de grand tonnage, développement de moules, usinage CNC, traitement de surface et capacité de production ont également été évaluées dans le cadre du processus.
Grâce à l’optimisation continue, le taux de pièces finies conformes a été porté à près de cinq fois son niveau initial.

Cette amélioration a marqué une transition importante : le moulage sous pression monobloc de grande taille pour le xTool X1 était passé d’un concept d’ingénierie réalisable à un processus de production en série répétable et maîtrisable.
Ce que UniCast Frame apporte aux utilisateurs du xTool X1
La plupart des utilisateurs ne verront jamais les processus de moulage, de redressage, de palpage et d’usinage qui se cachent derrière UniCast Frame.
Cependant, l’objectif de ce travail d’ingénierie est d’améliorer les performances et la constance de la machine finie.
Une base plus stable pour les mouvements à grande vitesse
Les huit angles des carters supérieur et inférieur travaillent ensemble pour former une structure porteuse intégrée.
Par rapport à un châssis assemblé à partir de nombreuses pièces individuelles, les pièces moulées monobloc réduisent le nombre de jonctions et le risque de mouvement relatif entre les composants structurels.
La rigidité obtenue fournit une base plus stable au mouvement CoreXY à grande vitesse et aide à réduire les effets des vibrations et des déformations structurelles pendant le traitement.
Une référence optique plus stable pour le faisceau mobile
Le moulage sous pression, le redressage, le palpage CNC, l’usinage adaptatif et le positionnement en trois points contribuent tous au même objectif : créer une référence structurelle constante pour le système optique.
Le laser traverse sept interactions optiques sur un chemin pouvant atteindre environ 1,8 mètre. Sur un chemin optique aussi long, de petites erreurs peuvent s’accumuler d’une étape à l’autre. Une référence structurelle stable aide à réduire cette accumulation et favorise des performances de traitement plus constantes sur les différentes zones de la surface de travail.
Une structure plus fiable
Dans un châssis assemblé conventionnel, les charges sont transférées à travers plusieurs composants et points de connexion.
Les structures moulées sous pression monobloc créent un chemin de charge plus continu à travers les zones clés de la machine. Cela améliore la résistance aux chocs et aux déformations pendant le transport.
La structure intégrée a également réduit la nomenclature de la machine d’environ 70 éléments et nécessité 268 vis de moins.
Moins de composants signifie moins de fixations, moins d’étapes d’assemblage et moins de sources potentielles de variation dimensionnelle. Cela contribue à améliorer la constance d’une machine à l’autre lors de la production en série.
Un poids réduit sans sacrifier une structure métallique robuste
Les structures moulées sous pression remplissent à la fois des fonctions mécaniques et extérieures.
Comme certaines parties du châssis forment aussi le corps visible de la machine, moins de panneaux extérieurs supplémentaires sont nécessaires. Le xTool X1 bénéficie ainsi d’une structure métallique plus intégrée, avec moins de composants inutiles.
En parallèle, la simulation structurelle et l’allègement ciblé de matière maintiennent la machine complète à environ 50 kg. L’objectif n’est pas de créer de la rigidité en ajoutant simplement du poids. Il est d’équilibrer résistance structurelle, poids, fiabilité et design extérieur au sein d’un même système.
Au-delà du xTool X1 : construire une capacité de fabrication réutilisable
Pour xTool, la valeur de UniCast Frame dépasse un seul produit.
Le X1 a obligé l’équipe à construire une compréhension de bout en bout du moulage sous pression monobloc de grande taille, depuis la conception structurelle initiale jusqu’à la production en série.
Cela inclut la capacité à :
- déterminer si un produit se prête au moulage sous pression monobloc ;
- concevoir de grandes structures rigides à parois minces tout en maîtrisant le poids ;
- identifier et gérer les déformations pendant le moulage, l’éjection et l’usinage ;
- établir des références d’usinage précises grâce au palpage CNC automatisé et au positionnement en trois points ;
- évaluer les fournisseurs pour les grands moules, le moulage sous pression, l’usinage CNC et le traitement de surface ;
- transformer un prototype réussi en un processus de production en série répétable.
Ces capacités peuvent désormais soutenir les futurs produits qui exigent des structures plus grandes, une rigidité supérieure et une précision plus serrée. Au lieu de repartir de zéro, les futurs développements pourront s’appuyer sur une base structurelle, industrielle et de chaîne d’approvisionnement déjà validée avec xTool X1.
La précision commence par la structure
Lorsque l’on regarde le xTool X1, on remarque plus facilement sa vitesse, sa zone de travail, son système optique ou ses résultats de traitement que le châssis dissimulé en dessous.
Mais aucune de ces capacités visibles ne fonctionne isolément.
UniCast Frame a été développé pour donner au xTool X1 une base structurelle rigide et précise, capable de soutenir les mouvements à grande vitesse, un long chemin optique à faisceau mobile, une production en série constante et un poids global maîtrisé.
Y parvenir a demandé bien plus que produire une grande pièce en aluminium moulé. Il a fallu construire un système de fabrication complet pour mettre en forme, redresser, mesurer, usiner, positionner, assembler et produire en série une grande structure de précision.
C’est là que se trouve la véritable valeur de UniCast Frame.
Nous ne l’avons pas conçu simplement pour rendre le X1 plus robuste. Nous l’avons conçu pour que la vitesse reste précise, que l’alignement optique reste stable et que les performances restent constantes d’une machine à l’autre.
Une grande partie de cette ingénierie ne sera jamais visible pour l’utilisateur. Elle n’est pas faite pour l’être.
Car la structure la plus importante d’une machine de précision est souvent celle que l’on ne remarque jamais, jusqu’au moment où elle n’est pas assez précise.
La vitesse est ce que vous voyez. La précision est ce que vous mesurez. Mais la confiance commence avec la structure qui rend les deux répétables.
Vous créez. Nous simplifions le processus.
Chaque semaine, de nouvelles idées pour vos projets laser, impression et loisirs créatifs.
Pour plus de questions, veuillez rejoindre notre groupe Facebook pour vous inspirer !
Rejoignez-Nous